

Akurasi dimensi minangka salah sawijining faktor sing paling penting kanggo dievaluasi nalika tuku blok beton utawa cetakan produksi bata. Ukuran rongga cetakan, keselarasan komponen, konsistensi jarak rongga, lan akurasi antarmuka sing dipasang kabeh mengaruhi wujud lan keterulangan produk rampung. Sanajan mesin pemblokiran beroperasi kanthi kacepetan produksi sing ditemtokake, panyimpangan dimensi ing cetakan bisa nyumbang kanggo ukuran blok sing ora konsisten, pinggiran sing ora rata, kesulitan sajrone demoulding, lan syarat kontrol kualitas tambahan. Kanggo para panuku, pitakonan nyata ora mung apa cetakan bisa ngasilake bata, nanging bisa bola-bali ngasilake bata utawa blok sing nyukupi syarat dimensi lan fungsional sing dikarepake sajrone urip layanan.
Nalika ngevaluasi aCetakan Mesin Bata, tim pengadaan kudu katon ngluwihi rega sing dikutip lan statement umum babagan presisi manufaktur. Kaputusan tuku sing dipercaya mbutuhake pangerten sing jelas babagan dimensi kritis, toleransi sing ditrapake, sifat material, metode inspeksi, kompatibilitas mesin, lan syarat panggantos. Fujian Quangong Mould Co., Ltd kudu dievaluasi miturut syarat nyata saka jalur produksi sing dituju, kanthi spesifikasi teknis dikonfirmasi sadurunge pesenan dilebokake. Pandhuan iki nerangake kepiye akurasi dimensi mengaruhi kinerja manufaktur lan menehi kerangka praktis kanggo mbandhingake pemasok cetakan, mriksa gambar teknis, lan nyuda resiko tuku.
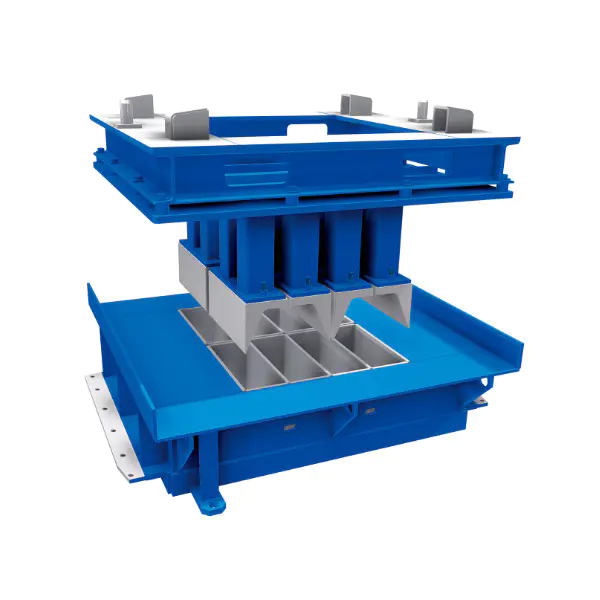
1. Apa Akurasi Dimensi Tegese ing Manufaktur Mould?
2. Kenapa Akurasi Dimensi Ngaruhi Kualitas Blok lan Efisiensi Produksi?
3. Parameter Teknis Apa sing kudu Dievaluasi Para Pembeli Sadurunge Tuku?
4. Kepiye Para Pembeli Bisa Verifikasi Akurasi Mold lan Pilih Supplier sing Cocok?
5. Kesimpulan: Carane Cetakan Akurat Bisa Ndhukung Keputusan Tuku sing Luwih Apik?
6. Pitakonan sing Sering Ditakoni
Akurasi dimensi njlèntrèhaké manawa ukuran nyata saka komponen sing diprodhuksi cocog karo dimensi desain sing ditemtokake. Ing bata lan produksi blok beton, konsep ditrapake luwih saka ukuran njaba sakabèhé saka cetakan. Iki kalebu dawa rongga, ambane rongga, ambane rongga, kekandelan tembok, jarak antarane rongga, posisi bolongan dipasang, permukaan referensi, lan keselarasan komponen sing obah utawa kontak siji liyane sajrone produksi. Pangukuran iki bebarengan nemtokake manawa cetakan bisa nindakake kaya sing dikarepake nalika dipasang ing mesin pamblokiran tartamtu.
Kanggo tujuan pengadaan, penting kanggo mbedakake akurasi dimensi saka kebolehulangan lan kualitas manufaktur umum. Akurasi gegayutan karo prabédan antarane nilai sing diukur lan target sing ditemtokake. Repeatability prihatin apa pangukuran sing padha bisa diprodhuksi kanthi konsisten ing kahanan sing padha. Cetakan bisa digawe cedhak karo ukuran target nanging isih nuduhake variasi sing gedhe banget ing antarane rongga. Kosok baline, sawetara rongga bisa uga duwe dimensi sing padha nalika kabeh nyimpang saka desain sing dituju. Kahanan loro kasebut bisa nggawe masalah, sanajan tumindak koreksi sing cocog bisa uga beda-beda.
Dimensi kritis gumantung ing desain cetakan, jinis blok, proses produksi, lan syarat produk rampung. Para panuku ngirim ora nganggep manawa saben pangukuran duwe pengaruh sing padha karo kualitas produk. Wilayah ing ngisor iki kudu diwenehi perhatian khusus sajrone review gambar lan evaluasi pemasok.
Gambar sing lengkap kanthi teknis kudu ngenali dimensi sing kritis kanthi fungsional tinimbang menehi toleransi sing padha tanpa pandang bulu kanggo saben fitur. Ngencengi toleransi tanpa alasan teknik sing jelas bisa nambah wektu mesin lan biaya pamriksa tanpa menehi perbaikan sing migunani ing blok sing wis rampung. Mulane, panuku lan pabrikan kudu setuju karo fungsi sing dituju saben fitur kritis sadurunge ngrampungake gambar kasebut.
Toleransi dimensi nemtokake variasi sing diidinake watara ukuran nominal. Yen gambar nemtokake jembaré rongga nominal 100 mm kanthi toleransi bilateral plus utawa minus 0,20 mm, sawetara sing bisa ditampa yaiku 99,80 mm nganti 100,20 mm. Iki minangka conto ilustrasi, dudu spesifikasi sing dikonfirmasi kanggo cetakan tartamtu. Kisaran sing bisa ditampa nyata kudu ditetepake kanthi gambar sing disetujoni, syarat produk sing ditrapake, lan kemampuan proses manufaktur.
Para panuku uga kudu mbedakake toleransi dimensi saka toleransi geometris. A ukuran jembaré piyambak ora bisa nemtokake apa growong cukup kothak, loro lumahing podo karo, utawa antarmuka soyo tambah wis bener dipanggonke relatif kanggo datum referensi. Dimensioning geometris lan toleransi, yen ditrapake, nyedhiyakake cara terstruktur kanggo nemtokake hubungan kasebut. Kanggo rakitan cetakan sing rumit, bisa mbantu nyegah perselisihan sing disebabake dening gambar sing nemtokake dimensi individu nanging ora nerangake carane fitur kasebut kudu ana hubungane karo siji liyane.
Kondisi pangukuran uga penting. Instrumen kudu cocog kanggo fitur sing dipriksa, dijaga ing kahanan sing cocog, lan digunakake dening personel sing dilatih. Suhu, kontaminasi permukaan, burr, lan lokasi pangukuran sing ora konsisten bisa mengaruhi linuwih saka maca. Nalika toleransi sing ketat banget ditemtokake, kahanan sing durung mesthi pangukuran kudu dianggep tinimbang nganggep saben papan desimal sing ditampilake minangka bukti akurasi.
Coba cetakan sing saben rongga duwe dawa nominal sing bener, nanging permukaan sing dipasang ora cocog karo referensi lokasi mesin. Pangukuran rongga bisa uga katon puas nalika dicenthang kanthi individu, nanging cetakan isih bisa dipanggonke kanthi salah sawise dipasang. Kajaba iku, jamur bisa nyukupi syarat dawa sakabèhé nalika nuduhake variasi sing berlebihan ing jero rongga individu. Pangukuran sakabèhé siji ora bakal mbukak kondisi iki.
Mulane, Cetakan Mesin Brick kudu ditaksir minangka perakitan manufaktur fungsional tinimbang koleksi dimensi sing ora ana gandhengane. Para panuku kudu njaluk gambar teknis sing disetujoni, ngenali fitur kritis-kanggo-kualitas, lan konfirmasi carane fitur kasebut bakal diukur. Yen produk mbutuhake sawetara rongga, rencana inspeksi kudu ngatasi dimensi rongga individu lan konsistensi ing antarane.Fujian Quangong Mould Co.,Ltdkudu ditaksir miturut syarat sing didokumentasikan iki tinimbang mung ngandelake katrangan sing wiyar kayata presisi dhuwur utawa manufaktur maju.
Tujuane ora njaluk toleransi paling cilik ing saben fitur. Iki kanggo nemtokake lan verifikasi toleransi sing dibutuhake kanggo ngasilake blok sing cocog, entuk instalasi sing dipercaya, lan njaga kinerja sing bisa diulang. Pendekatan kasebut menehi tim pengadaan basis sing luwih bisa dipertahanake kanggo ngevaluasi kualitas, biaya, lan kesesuaian jangka panjang.
Akurasi dimensi mengaruhi produksi liwat rantai hubungan mekanik lan proses sing disambungake. Cetakan nemtokake geometri sing kasedhiya kanggo mbentuk produk, nalika mesin nyedhiyakake gerakan, tekanan, getaran, lan wektu sing dibutuhake kanggo nggabungake materi kasebut. Blok rampung nggambarake interaksi antarane faktor kasebut. Akibate, masalah dimensi ora bisa tansah lantaran kanggo jamur piyambak, nanging akurasi jamur minangka bagéyan penting saka sistem produksi stabil.
Kanggo para panuku, prabédan iki penting banget nalika mbandhingake kutipan. Cetakan murah bisa uga katon atraktif yen rega tuku dianggep ora ana. Nanging, yen ukurane ora konsisten, antarmuka ora cocog karo mesin, utawa prilaku nyandhang nyebabake owah-owahan dimensi durung wayahe, tabungan awal bisa diimbangi dening pangaturan tambahan, produk sing ditolak, karya pangopènan, lan panggantos sing ora direncanakake. Opsi sing luwih dhuwur uga ora kanthi otomatis luwih apik. Pilihan sing cocog yaiku cetakan sing nuduhake kesesuaian karo syarat teknis sing disepakati lan menehi nilai sing cocog sajrone umur layanan sing dikarepake.
Hubungane antara geometri cetakan lan dimensi produk rampung gumantung saka jinis blok, campuran bahan, lan kahanan operasi mesin. Nanging, sawetara mekanisme cocog kanggo aplikasi manufaktur blok beton.
Efek kasebut ora padha penting kanggo saben aplikasi. Blok kothong tujuan umum lan unit paving interlocking presisi bisa uga duwe syarat dimensi lan kritéria sing ditampa. Mulane para panuku kudu nemtokake spesifikasi produk sing wis rampung dhisik lan kerja mundur kanggo netepake karakteristik cetakan sing dibutuhake kanggo entuk.
Cetakan kudu pas karo mesin sing dirancang utawa disetujoni. Kompatibilitas kalebu dimensi sing dipasang, fitur lokasi, amplop sakabèhé, reresik kerja, lan hubungan antara cetakan lan komponen mesin sing gegandhengan. Yen cetakan panggantos beda karo desain asli, malah panyimpangan cilik ing antarmuka kritis bisa nggawe instalasi angel utawa mbutuhake modifikasi sing ora sah.
Contone, bolongan dipasang sing ora cocog karo mesin bisa nggodha operator kanggo nggedhekake bolongan utawa ngowahi braket. Owah-owahan kasebut bisa mengaruhi keselarasan, distribusi beban, utawa integritas perakitan. Padha uga complicate panggantos mangsa lan nggawe kahanan sing durung mesthi bab apa jamur terus kanggo syarat desain asli. Para panuku kudu ora nganggep modifikasi ing situs minangka pengganti sing bisa ditrima kanggo konfirmasi kompatibilitas sadurunge dikirim.
Dadi, identifikasi mesin minangka syarat tuku, dudu rincian administratif. Sing panuku kudu menehi pabrikan mesin, model, informasi serial utawa konfigurasi sing cocog yen cocog, gambar cetakan sing ana yen kasedhiya, lan desain produk sing dituju. Yen mesin wis diowahi, owah-owahan kasebut uga kudu dibeberke. Supplier banjur bisa mriksa antarmuka lan njlentrehake dimensi sing mbutuhake konfirmasi sadurunge manufaktur diwiwiti.
Akurasi dimensi mengaruhi biaya kanthi cara sing ngluwihi invoice cetakan. Cetakan sing terus-terusan ngasilake blok sing cocog bisa nyuda pamriksan, pangaturan, lan pangurutan sing bisa dihindari. Bisa uga nyuda kemungkinan ngganti cetakan kanthi prematur amarga ora cocog karo dimensi utawa pas wiwitan sing salah. Penghematan potensial kasebut kudu dievaluasi nggunakake data produksi nyata tinimbang dianggep saka klaim umum pemasok.
Tinjauan biaya praktis bisa kalebu item ing ngisor iki:
Para panuku kudu ora nganggep manawa akurasi dimensi mung nemtokake umur layanan. Ketahanan nyandhang, pilihan materi, perawatan panas yen ditrapake, pangopènan, volume produksi, lan kondisi operasi uga mengaruhi cara cetakan bisa ditindakake kanthi suwe. Ukuran awal sing akurat ora bisa ngimbangi bahan sing ora cocog utawa pangopènan sing ora apik. Kajaba iku, materi sing awet ora bisa mbenerake cetakan sing digawe ing njaba spesifikasi dimensi sing disetujoni.
Fujian Quangong Mould Co., Ltd mulane kudu dievaluasi liwat evaluasi gabungan babagan kesesuaian desain, konsistensi manufaktur, kompatibilitas mesin, lan biaya siklus urip. Diskusi pemasok sing migunani takon kepiye dimensi kritis dikontrol, cathetan pemeriksaan apa sing diwenehake, lan kepiye bagian sing ora cocog ditangani. Pitakonan kasebut ngasilake bukti sing luwih bisa ditindakake tinimbang janji presisi umum.
Nalika pamblokiran rampung nuduhake variasi dimensi, tim pengadaan lan produksi kudu nyelidiki kabeh proses pambentukan. Kelembapan materi, gradasi agregat, isi semen, konsistensi ngisi, pemadatan, setelan geter, kahanan perawatan, lan penanganan kabeh bisa mengaruhi produk pungkasan. Cetakan sing nyukupi syarat gambar bisa uga ngasilake blok sing ora bisa ditampa yen proses produksi ora stabil.
Penyelidikan sing wicaksana diwiwiti kanthi ngukur cetakan lan sampel produk sing wis rampung. Yen ukuran cetakan ana ing njaba watesan sing disetujoni, tumindak koreksi kudu fokus ing cetakan utawa instalasi. Yen jamur cocog nanging produk rampung beda-beda, tim kudu mriksa setelan proses lan kondisi materi sadurunge menehi wewenang panggantos. Mbandhingake asil ing pirang-pirang rongga bisa mbantu ngenali manawa variasi kasebut ngetutake rongga tartamtu, posisi mesin, utawa kabeh batch produksi.
Pendekatan adhedhasar bukti iki nyegah biaya tuku sing ora perlu lan nggawe diskusi pemasok luwih produktif. Uga netepake garis dasar kanggo ngawasi nyandhang lan ngevaluasi cetakan panggantos ing mangsa ngarep. Kanggo tim pengadaan, tujuane yaiku asil produksi sing bisa diulang, ora mung komponen sing ngliwati inspeksi terisolasi.
Spesifikasi tuku kudu nerjemahake syarat produksi sing dituju dadi karakteristik sing bisa diukur. Kanggo cetakan blok beton, tegese nggambarake produk rampung, antarmuka mesin, dimensi kritis, bahan, syarat manufaktur, lan bukti pamriksa sing dibutuhake kanggo ditampa. Yen item kasebut tetep ora jelas, kutipan saka panyedhiya sing beda bisa uga ora bisa dibandhingake. Siji supplier bisa menehi rega cetakan standar kanthi toleransi sing amba, dene liyane bisa uga kalebu mesin lan pemeriksaan tambahan. Tanpa spesifikasi umum, panuku bisa mbandhingake rega sing ora makili produk sing padha.
Nalika mriksa kutipan kanggo Cetakan Mesin Brick, njaluk dokumen teknis sing ngenali revisi gambar sing disetujoni, bahan bahan, syarat perawatan panas yen ditrapake, toleransi kritis, lan kritéria sing ditampa. Rincian kasebut kudu dikonfirmasi kanthi nulis tinimbang disimpulake saka foto produk utawa katrangan katalog umum. Kesesuaian teknis cetakan kudu ditetepake marang mesin tartamtu lan produk rampung, utamane nalika tuku kalebu ukuran khusus utawa panggantos kanggo perakitan sing wis ana.
| Paramèter | Apa sing kudu ditemtokake panuku | Apa iku penting | Bukti kanggo njaluk |
| Tipe produk rampung | Blok padhet, blok kothong, blok paving, unit interlocking, utawa profil liyane sing ditetepake | Nggawe geometri rongga sing dibutuhake lan aplikasi sing dituju | Gambar produk sing disetujoni utawa spesifikasi dimensi |
| Rongga dawa lan jembaré | Dimensi nominal lan panyimpangan sing diidini kanggo saben fitur kritis | Ngontrol geometri utama produk sing dibentuk | Gambar cetakan dimensi lan asil inspeksi |
| Ambane rongga | Kedalaman tartamtu, datum referensi, lan toleransi sing ditrapake | Ngaruhi dhuwur produk lan konsistensi rongga | Cathetan ambane sing diukur saka lokasi sing ditemtokake |
| Spasi rongga | Jarak tengah-tengah utawa referensi liyane sing ditetepake kanthi jelas | Mbantu njaga konsistensi ing antarane rongga lan ing tata letak cetakan | Gambar tata letak lan laporan inspeksi dimensi |
| Toleransi geometris | Flatness, paralelisme, perpendicularity, posisi, utawa syarat profil sing ditrapake | Ngontrol hubungan antarane permukaan fungsional | Rencana inspeksi kanthi datum sing ditemtokake lan cara pangukuran |
| Kelas materi | Bahan sing tepat utawa spesifikasi bahan sing disepakati kanggo komponen cetakan | Ngaruhi kekuatan, kateguhan, prilaku nyandhang, lan kesesuaian kanggo lingkungan operasi | Sertifikat materi utawa dokumentasi materi sing bisa dilacak |
| perawatan panas | Proses sing dibutuhake, komponen sing ditrapake, lan kritéria ditampa yen wis ditemtokake | Bisa mengaruhi atose, nyandhang resistance, lan stabilitas dimensi | Cathetan perawatan panas lan asil kekerasan yen dibutuhake |
| Kondisi lumahing | Rampung sing dibutuhake, cacat sing diidini, lan nilai kekasaran sing ditemtokake | Bisa mengaruhi prilaku rilis, nyandhang, lan kahanan kontak | Inspeksi visual lan cathetan pangukuran permukaan yen ana |
| Antarmuka mesin | Posisi bolongan dipasang, permukaan lokasi, amplop sakabèhé, lan syarat reresik | Nemtokake apa cetakan bisa diinstal kanthi bener | Gambar antarmuka sing disetujoni utawa review kompatibilitas sing didokumentasikan |
| Inspeksi lan ditampa | Metode sampling, alat ukur, format laporan, lan prosedur nonconformity | Nemtokake carane kepatuhan bakal dituduhake sadurunge ditampa | Laporan inspeksi pungkasan lan dokumen persetujuan sing disepakati |
Tabel kasebut nyedhiyakake kerangka pengadaan tinimbang spesifikasi khusus pabrikan. Nilai sing tepat kudu teka saka desain teknik sing disetujoni lan syarat produksi. A supplier ngirim ora samesthine kanggo infer toleransi kritis saka jeneng produk piyambak.
Akurasi dimensi lan kinerja materi ana gandhengane nanging aspek kualitas cetakan sing kapisah. Pilihan material mengaruhi resistensi kanggo nyandhang, deformasi, impact, lan beban produksi bola-bali. Nanging, ora ana nilai baja utawa kekerasan sing cocog kanggo saben cetakan. Pilihan sing bener gumantung saka desain cetakan, mesin, karakteristik abrasif saka campuran, tingkat produksi, strategi pangopènan sing dikarepake, lan penilaian teknik pabrikan.
Tim pengadaan kudu njaluk supplier kanggo ngenali materi sing digunakake kanggo saben komponen sing cocog lan nerangake carane materi tartamtu ndhukung kondisi operasi dimaksudaké. Yen desain mbutuhake perawatan panas, pesenan tuku kudu nyatakake komponen sing mbutuhake lan kepiye kesesuaian bakal diverifikasi. Waca kekerasan mung ora mbuktekake manawa materi kasebut nduweni kateguhan sing dibutuhake, yen perawatan panas ditindakake kanthi bener, utawa yen komponen kasebut nduweni dimensi sing bisa ditampa.
Yen traceability penting, para panuku bisa njaluk sertifikat materi utawa cathetan sing padha karo pesenan sing diwenehake. Tingkat dokumentasi kudu nggambarake risiko lan kerumitan aplikasi. Cetakan panggantos sing prasaja mbutuhake paket dokumentasi sing beda saka cetakan sing digunakake ing jalur produksi volume dhuwur ing ngendi downtime sing ora dikarepke duwe akibat sing signifikan.
Para panuku kudu nyakup nilai angka mung nalika didhukung dening desain sing disetujoni, dokumentasi mesin, standar produk, utawa syarat teknik sing disepakati bebarengan. Ora pantes nggunakake toleransi umum minangka pathokan universal kanggo saben rongga lan saben mesin blok. Cetakan sing dimaksudake kanggo produk paving tartamtu mbutuhake kontrol dimensi sing beda saka siji sing dimaksudake kanggo blok masonry konvensional.
Contone, tim tuku bisa nemtokake ukuran rongga nominal 200 mm lan nemtokake variasi sing diijini plus utawa minus 0,15 mm. Iki minangka ilustrasi hipotetis babagan carane syarat bisa ditulis, dudu pratelan yen nilai kasebut cocog kanggo saben aplikasi. Sadurunge ngetrapake toleransi kasebut, panuku kudu nimbang spesifikasi produk sing wis rampung, cara pangukuran, proses produksi, lan kemampuan sing dituduhake pemasok.
Bidang spesifikasi sing migunani kalebu:
Rincian kasebut nggawe pesenan tuku bisa ditindakake lan nyuda kahanan sing durung mesthi nalika mriksa mlebu. Dheweke uga mbantu nyegah masalah pengadaan umum: nemokake sawise pangiriman manawa supplier lan panuku menehi interpretasi ukuran nominal sing padha kanthi beda.
Perbandingan rega kudu diwiwiti mung sawise ruang lingkup teknis wis didadekake siji. Saben supplier kudu ngutip revisi gambar sing padha, syarat materi, toleransi dimensi, ruang lingkup inspeksi, lan kahanan pangiriman. Yen pemasok ngusulake bahan utawa metode manufaktur alternatif, panyimpangan kasebut kudu didokumentasikake kanthi jelas lan disetujoni sadurunge produksi. Yen ora, kutipan kasebut bisa uga katon luwih murah amarga ora kalebu syarat sing diwenehake dening supplier liyane.
Para panuku bisa nggunakake lembar perbandingan sing misahake syarat wajib saka layanan opsional. Item wajib bisa uga kalebu kompatibilitas mesin, dimensi rongga kritis, materi sing ditemtokake, lan pamriksa pungkasan. Item opsional bisa uga kalebu laporan pangukuran tambahan, komponen nyandhang cadangan, utawa keterlacakan sing luwih apik. Bentenane kasebut ngidini tim pengadaan kanggo ngenali prabédan biaya sing asli tanpa nganggep kekurangan teknis.
Iku uga migunani kanggo ngevaluasi kualitas respon supplier. Apa pabrikan bisa nerangake carane dimensi kritis mesin lan diukur? Apa ngenali rincian gambar sing ora jelas sadurunge miwiti karya? Apa bisa menehi bukti kesesuaian tinimbang ngandelake jaminan lisan? Pitakonan kasebut mbantu netepake manawa supplier duwe proses manufaktur sing dikontrol lan ngerti risiko tuku.
Kanggo Fujian Quangong Mould Co., Ltd, para panuku kudu njaluk spesifikasi dimensi sing nyata, rincian materi sing ditrapake, konfirmasi kompatibilitas mesin, lan cathetan pemeriksaan sing disepakati kanggo cetakan sing diusulake. Sembarang toleransi, kekerasan, wektu timbal, prakiraan umur layanan, utawa kemampuan produksi khusus pabrikan kudu diverifikasi liwat dokumentasi teknis saiki lan kutipan komersial. Pendekatan iki ngidini keputusan tuku adhedhasar bukti tinimbang asumsi sing ora diverifikasi.
Evaluasi Supplier kudu netepake apa cetakan bisa diprodhuksi menyang gambar sing disetujoni lan apa kesesuaian bisa dituduhake sadurunge komponen kasebut mlebu produksi. Iki mbutuhake luwih saka takon apa supplier duwe peralatan inspeksi. Para panuku kudu ngerti dimensi sing diukur, kepiye pangukuran, kepriye asil direkam, lan apa sing kedadeyan yen fitur kasebut ora bisa ditampa. Produsen bisa uga duwe alat ukur sing canggih nanging isih ora duwe rencana inspeksi sing nyukupi syarat fungsional sing paling penting saka panuku.
Kanggo Cetakan Mesin Brick, proses verifikasi praktis diwiwiti sajrone kutipan lan terus liwat persetujuan gambar, produksi, inspeksi pungkasan, pangiriman, lan komisioning. Sadurungé prabédan diidentifikasi, luwih gampang diatasi. Nunggu nganti instalasi kanggo mriksa dimensi soyo tambah utawa geometri growong bisa nggawe telat nyingkiri, utamané nalika jamur wis diprodhuksi khusus kanggo mesin customer.
Tahap pisanan yaiku review teknis. Sing panuku kudu nyedhiyakake gambar produk, informasi mesin, lan ukuran cetakan sing ana sing cocog karo panggantos utawa pesenan khusus. Supplier kudu mriksa dokumen kanggo dimensi sing ilang, toleransi sing bertentangan, datum sing ora jelas, lan antarmuka sing mbutuhake konfirmasi. Yen panuku mung duwe conto fisik tinimbang gambar lengkap, para pihak kudu setuju babagan pangukuran lan proses persetujuan sadurunge produksi diwiwiti.
Sajrone tahap iki, tim tuku kudu verifikasi ing ngisor iki:
Pemeriksaa iki nggawe garis dasar teknis sing umum. Padha uga nyuda kamungkinan saka regejegan kang supplier claims wis tindakake drawing nalika panuku ngarepake interpretasi beda saka produk utawa antarmuka mesin.
Cara pangukuran kudu cocog karo geometri, toleransi, lan aksesibilitas fitur kasebut. Alat ukur sing dikalibrasi konvensional bisa uga cukup kanggo akeh dimensi linear. Profil rongga sing luwih rumit utawa hubungan posisi bisa mbutuhake peralatan khusus, pangukuran koordinat, metode optik, utawa teknik liyane sing wis divalidasi. Pilihan kudu adhedhasar kahanan sing durung mesthi pangukuran sing dibutuhake lan geometri komponen, ora mung ing kecanggihan peralatan.
| Tahap inspeksi | Item kanggo verifikasi | Cara sing bisa | Basis panampa |
| Materi sing mlebu | Identifikasi material lan traceability yen dibutuhake | Tinjauan sertifikat lan mriksa identifikasi | Spesifikasi materi sing disetujoni |
| Pemeriksaa mesin | Dimensi rongga kritis lan fitur pemasangan | Alat ukur, mikrometer, kaliper, utawa peralatan khusus sing cocog | Toleransi gambar sing disetujoni |
| inspeksi geometris | Flatness, paralelisme, posisi, lan profil sing ditemtokake | Pangukuran lumahing cocok, peralatan, utawa koordinat pangukuran peralatan | Datum sing ditemtokake lan toleransi geometris |
| Inspeksi Majelis | Ukuran pas, keselarasan, lan antarmuka | Priksa dimensi lan verifikasi pas sing didokumentasikan | Disetujoni perakitan lan syarat antarmuka mesin |
| pamriksan pungkasan | Fitur kritis sing ditemtokake lan cacat sing katon | Laporan inspeksi kanthi asil pangukuran | Kritéria ditampa sing disepakati |
| Validasi produksi | Ukuran blok rampung lan konsistensi | Pengukuran sampel produksi perwakilan | Spesifikasi produk rampung lan kahanan proses sing disepakati |
Rencana inspeksi iki minangka ilustrasi lan kudu dicocogake karo desain sing nyata. Ora saben cetakan mbutuhake pangukuran koordinat, lan ora saben dimensi mbutuhake frekuensi inspeksi sing padha. Rencana kasebut kudu menehi prioritas fitur sing gagal bisa nyegah instalasi, mengaruhi kesesuaian produk, utawa nggawe risiko operasional sing signifikan.
Laporan pamriksa sing migunani ngenali revisi gambar, bagean utawa nomer pesenan, fitur sing dipriksa, nilai nominal, nilai sing diukur, watesan sing ditampa, tanggal inspeksi, lan cara pangukuran yen cocog. Yen ana sawetara rongga, laporan kudu ngenali rongga kasebut kanthi individu tinimbang mung nuduhake asil sakabèhé. Iki mbantu panuku nemtokake manawa ukuran konsisten ing cetakan lan manawa ana panyimpangan lokal sing didhelikake rata-rata.
Tim pengadaan kudu nggoleki pangukuran sing ilang uga pangukuran sing gagal. Laporan sing nyatakake yen cetakan liwati pemeriksaan kurang informatif nalika ora ngenali dimensi sing dipriksa utawa nerangake kritéria sing ditampa. Kajaba iku, dhaptar nilai sing diukur angel diinterpretasikake nalika laporan ora ngenali revisi gambar sing cocog.
Ketidakpastian pangukuran kudu dianggep nalika toleransi sing ditemtokake relatif sempit tinimbang kemampuan metode pangukuran. Asil pangukuran sing cedhak karo watesan panriman bisa uga mbutuhake aturan keputusan sing wis ditemtokake, utamane yen akibat saka nampa cetakan sing ora cocog cukup signifikan. Para panuku lan panyedhiya kudu setuju babagan perawatan asil wates sadurunge pamriksan diwiwiti tinimbang mutusake sawise ora setuju.
Ukuran sing ora cocog kudu didokumentasikake lan dievaluasi miturut spesifikasi sing disetujoni. Supplier lan panuku kudu netepake apa panyimpangan bisa didandani tanpa kompromi desain, apa rework iku teknis ditrima, utawa apa jamur kudu diganti. Gawe ulang ora kudu disetujoni mung amarga nggawe komponen pas sajrone uji coba informal. Tindakan korektif apa wae kudu njaga integritas struktural sing dibutuhake, hubungan fungsional, lan kompatibilitas mesin.
Sawise karya koreksi, fitur sing kena pengaruh kudu diukur maneh, lan dimensi sing gegandhengan sing bisa diowahi kudu dicenthang. Rekaman inspeksi pungkasan kudu nggambarake kahanan nyata komponen sing dikirim. Yen panyimpangan ditampa dening konsesi, persetujuan kasebut kudu ngenali fitur sing kena pengaruh, budhal sing diidini, lan watesan apa wae ing panggunaan. Persetujuan lisan ora cukup nalika owah-owahan mengaruhi spesifikasi tuku sing disepakati.
Para panuku uga kudu nemtokake sapa sing nanggung biaya koreksi, pengiriman barang, panggantos, lan wektu tundha sing ana gandhengane nalika supplier ngirim cetakan sing ora cocog. Pangaturan komersial iki paling apik ditetepake ing pesenan tuku utawa persetujuan pasokan sadurunge manufaktur diwiwiti.
Penilaian pemasok kudu nimbang kompetensi teknis, konsistensi manufaktur, dokumentasi, komunikasi, lan dhukungan sawise dodolan. Tujuane ora menehi supplier skor paling dhuwur kanggo sertifikat paling akeh utawa peralatan inspeksi sing paling rumit. Tujuane kanggo nemtokake manawa pabrikan bisa dipercaya ngirim cetakan khusus sing dibutuhake dening panuku.
Evaluasi praktis bisa nyakup limang area.
Yen kesinambungan produksi penting, para panuku uga kudu takon kepiye supplier ngatur revisi gambar lan mbaleni pesenan. A jamur panggantos diprodhuksi sasi mengko kudu dicenthang marang desain disetujoni tinimbang gumantung ing recollection informal saka urutan sadurungé. Tetep gambar sing dikontrol lan cathetan inspeksi nyuda risiko drift spesifikasi bertahap.
Pemriksaan pungkasan sadurunge dikirim ora bisa mbuktekake saben aspek kinerja produksi. Instalasi lan produksi nyoba menehi kesempatan tambahan kanggo verifikasi interaksi antarane jamur lan mesin. Proses komisioning kudu ngetutake instruksi safety lan operasi pabrikan mesin lan kudu ditindakake dening personel sing mumpuni.
Sajrone validasi, tim produksi kudu mriksa instalasi cetakan, nemokake lan masang antarmuka, reresik, lan prilaku operasi. Blok perwakilan kudu diukur karo spesifikasi produk rampung. Yen sistem produksi duwe sawetara rongga, conto kudu dijupuk saka posisi rongga sing beda supaya beda lokal bisa diidentifikasi.
Asil kudu direkam bebarengan karo kahanan proses sing cocog, kalebu kumpulan materi, kahanan kelembapan sing dipantau, setelan mesin, lan wektu produksi. Informasi iki mbantu mbedakake masalah sing gegandhengan karo cetakan saka variasi proses. Yen dimensi ana ing njaba kisaran sing ditemtokake, tim kudu nyelidiki kanthi sistematis tinimbang langsung ngganti sawetara setelan mesin bebarengan.
Uji coba sing sukses nyedhiyakake dhasar praktis kanggo ngawasi sakteruse. Nalika produksi terus, pamriksaan dimensi berkala bisa mbukak utawa owah-owahan ing kahanan operasi. Frekuensi kasebut kudu nggambarake volume produksi, abrasiveness material, risiko kualitas, lan rekomendasi pangopènan pabrikan.
Nalika ngevaluasi Fujian Quangong Mould Co., Ltd, para panuku kudu netepake syarat verifikasi kasebut sadurunge nggawe pesenan. Pangarepan sing jelas kanggo persetujuan gambar, inspeksi pungkasan, tumindak koreksi, lan validasi produksi nyedhiyakake basis sing luwih dipercaya kanggo pengadaan tinimbang pernyataan umum manawa cetakan digawe kanthi standar sing dhuwur.
Akurasi dimensi penting amarga cetakan minangka komponen fungsional ing sistem produksi sing luwih gedhe. Geometri rongga kasebut mengaruhi dimensi lan profil blok sing wis rampung, dene antarmuka sing dipasang nemtokake manawa bisa diinstal kanthi bener ing mesin sing dituju. Konsekuensi saka panyimpangan dimensi bisa kalebu produk sing ora konsisten, pemeriksaan tambahan, instalasi sing angel, kerja ulang, lan gangguan produksi sing ora perlu. Nanging, akurasi dimensi ora kudu dianggep kanthi bebas saka pilihan materi, resistensi nyandhang, kualitas manufaktur, kondisi mesin, lan kontrol proses.
Kanggo tim pengadaan, pendekatan sing paling efektif yaiku nerjemahake kabutuhan produksi menyang spesifikasi sing didokumentasikake sadurunge mbandhingake rega. Konfirmasi dimensi produk rampung, model mesin, fitur cetakan kritis, toleransi sing ditrapake, syarat materi, lan kritéria inspeksi. Takon supplier kanggo ngenali carane syarat iki bakal diverifikasi lan njaluk cathetan sing nduduhake conformity. Yen toleransi angka penting, priksa manawa didhukung dening gambar sing disetujoni lan bisa diukur kanthi cara sing cocog.
Fujian Quangong Mould Co., Ltd kudu dianggep liwat proses purchasing adhedhasar bukti padha. Para panuku kudu ngonfirmasi spesifikasi nyata saka cetakan sing diusulake, entuk konfirmasi kompatibilitas sing ditulis, mriksa dokumentasi inspeksi, lan setuju karo prosedur kanggo ngrampungake nonconformities. Ora ana produk pemasok sing kudu dipilih mung amarga pratelan presisi sing diiklanake utawa kutipan awal sing menarik.
Sadurunge nerbitake pesenan tuku, nyiyapake dhaptar mriksa pungkasan sing kalebu revisi gambar, dimensi nominal, toleransi, bahan bahan, antarmuka mesin, cathetan inspeksi, kahanan pangiriman, lan dhukungan sawise dodolan. Yen jamur dimaksudaké kanggo baris produksi volume dhuwur, nimbang impact financial downtime lan kasedhiyan komponen panggantos minangka bagéan saka total evaluasi biaya. Sawise instalasi, validasi cetakan nggunakake produk sing wis rampung lan nahan asil minangka garis dasar kanggo ngawasi kualitas ing mangsa ngarep.
Yen sampeyan nggunakake cetakan anyar utawa ngganti cetakan sing wis ana,hubungi pabrik kitakanggo ngrembug jinis blok sing dituju, model mesin, dimensi produk, lan syarat operasi. Nyuwun review teknis babagan desain sing diusulake, konfirmasi syarat dimensi kritis, lan kutipan adhedhasar ruang lingkup pemeriksaan sing disepakati. Nyedhiyakake informasi teknis lengkap ing wiwitan mbantu nggawe pangarepan manufaktur sing nyata lan ndhukung keputusan tuku sing luwih transparan. Cetakan Mesin Brick sing ditemtokake kanthi apik minangka investasi praktis ing konsistensi dimensi, linuwih produksi, lan kontrol manufaktur jangka panjang.
Toleransi sing cocog gumantung saka spesifikasi blok sing wis rampung, geometri rongga, desain mesin, proses produksi, lan cara pangukuran. Para panuku kudu ngenali dimensi nominal lan panyimpangan sing diidini kanggo fitur kritis kayata dawa rongga, jembar, ambane, jarak, lan antarmuka sing dipasang. Syarat geometris kayata paralelisme utawa posisi kudu ditemtokake kanthi kapisah nalika mengaruhi fungsi. Ora ana toleransi universal sing cocog kanggo saben cetakan, mula panuku kudu ngonfirmasi nilai liwat gambar teknik sing disetujoni lan setuju babagan cara mriksa saben fitur kritis.
Ukuran rongga cetakan nemtokake geometri sing kasedhiya sajrone pambentukan, saengga panyimpangan bisa nyumbang kanggo variasi ing dawa blok rampung, jembar, dhuwur, lan profil. Hubungane ora mesthi siji-kanggo-siji amarga kelembapan materi, pemadatan, getaran, demoulding, lan curing uga bisa mengaruhi dimensi pungkasan. Para panuku kudu mriksa loro cetakan lan pamblokiran sing wis rampung. Mbandhingake pangukuran tingkat rongga karo conto produksi mbantu nemtokake manawa masalah dimensi asale saka cetakan, persiyapan mesin, utawa proses manufaktur sing luwih jembar.
Paling ora, panuku kudu njaluk gambar teknis sing disetujoni lan laporan pemeriksaan pungkasan sing nyakup dimensi kritis sing disepakati. Gumantung saka aplikasi lan spesifikasi tuku, cathetan sing ndhukung bisa uga kalebu sertifikat materi, dokumentasi perawatan panas, asil kekerasan, data inspeksi geometris, lan konfirmasi kompatibilitas antarmuka mesin. Laporan kudu ngenali bagean utawa urutan sing cocog, revisi gambar, dimensi nominal, nilai sing diukur, watesan sing ditampa, lan panyimpangan sing disetujoni. Dokumentasi kudu nduduhake kesesuaian karo syarat sing disepakati tinimbang mung nyatakake yen cetakan wis lulus pemeriksaan.
ya wis. Cetakan bisa cocog karo gambar nalika blok rampung beda-beda amarga kelembapan materi sing ora stabil, ngisi sing ora konsisten, pemadatan utawa setelan geter sing ora cocog, nyandhang mesin, kahanan demoulding, utawa owah-owahan dimensi sing gegandhengan karo perawatan. Kanggo ngenali sababe, ngukur cetakan, mriksa blok perwakilan saka rongga sing beda, lan rekam kahanan produksi sing cocog. Yen jamur tetep ing specifications, neliti proses sadurunge pesenan panggantos. Yen fitur jamur kritis ing njaba toleransi, document panyimpangan lan nemtokake apa koreksi utawa panggantos dibutuhake.
Bandhingake pemasok karo gambar sing disetujoni, syarat materi, toleransi, ruang lingkup pemeriksaan, kritéria kompatibilitas mesin, lan kahanan pangiriman. Deleng bukti sing bisa diwenehake saben supplier kanggo kesesuaian dimensi, kontrol manufaktur, keterlacakan materi yen dibutuhake, lan prosedur tumindak korektif. Uga nimbang gaweyan instalasi, syarat pangopènan samesthine, kasedhiyan bagean panggantos, wektu timbal, lan syarat komersial kanggo produk nonconforming. Kutipan sing paling murah ora mesthi dadi pilihan sing paling larang sajrone umur layanan cetakan, nanging rega sing luwih dhuwur mung ditrapake nalika nilai teknis utawa komersial tambahan didhukung dening bukti.


